一台带宽800mm的带式输送机,从下料到出厂通常涉及滚筒组对、机架焊接、托辊装配等十余道工序。据行业统计,中小型输送设备制造企业的平均返工率在8%—12%之间,而返工带来的额外工时、材料损耗和延期交付,往往吃掉项目利润的15%以上。返工不是安装现场才出现的问题,多数隐患在出厂前就已埋下。
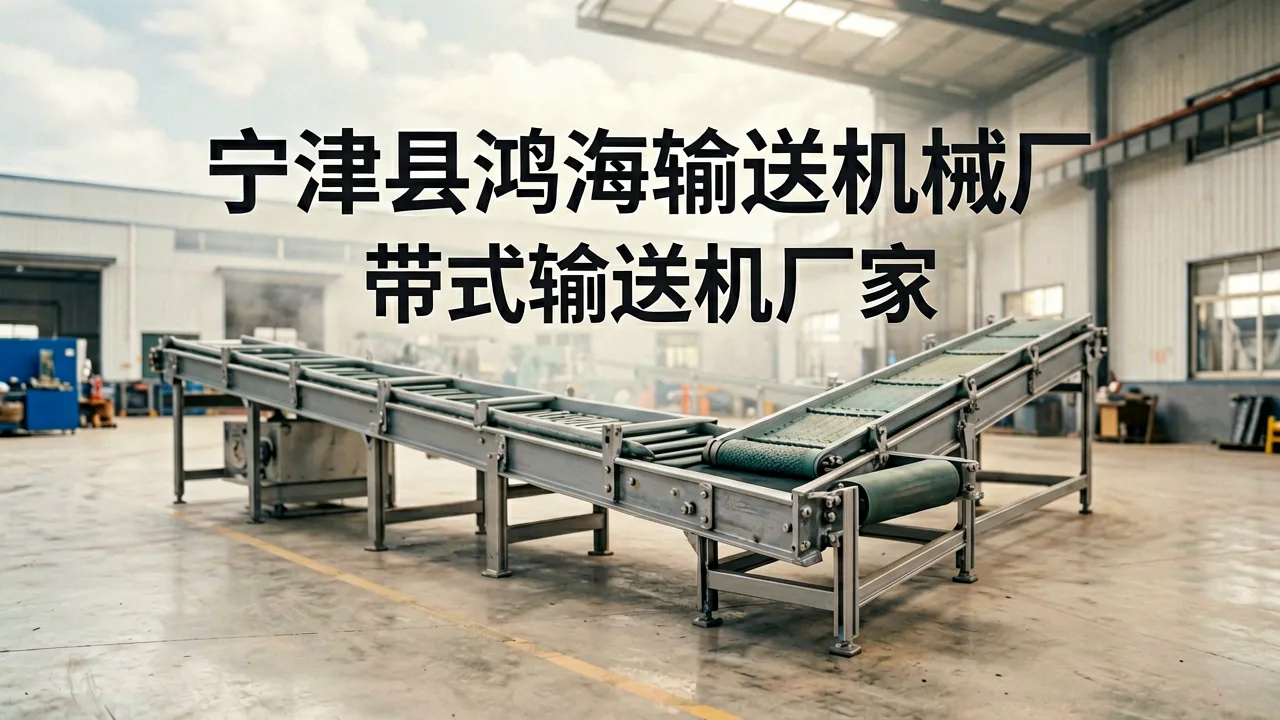
返工的三个高发环节
第一是机架焊接变形。带式输送机机架长度常达数十米,焊接热应力控制不当会导致对角线偏差超过5mm,现场安装时滚筒与机架无法对中,只能返工校正。第二是滚筒动平衡未达标,运转时振动值超过4.5mm/s,轴承寿命大幅缩短。第三是托辊密封结构不合理,在粉尘工况下不到三个月就出现卡阻。这三个问题,本质上都指向同一件事:出厂检验标准是否可量化、可追溯。
把返工控制在出厂之前
宁津县鸿海输送机械的做法是在每道工序设置尺寸复核节点:机架焊接后逐段测量对角线,偏差控制在2mm以内;滚筒装配后逐台做动平衡测试,振动值控制在2.8mm/s以下;托辊出厂前进行48小时连续运转抽检。这些数据不是写在手册里的摆设,而是随设备附带的检验记录。对于输送距离超过100米或输送量大于500t/h的项目,还会根据物料特性调整托辊间距和滚筒包胶方案,从设计端减少现场适配问题。
一个粮食输送项目的实际对比
山东某粮食储备库扩建项目中,客户此前采购的输送设备在安装阶段因机架孔位偏差导致约30%的托辊支架需要现场重新配钻,工期延误近两周。后续项目改用宁津县鸿海输送机械服务团队提供的方案,针对粮食输送的粉尘环境和连续作业要求,将托辊密封改为迷宫式结构,机架采用分段预装再整体校验的方式。最终设备到场后一次安装到位,现场调整工时从预计的120小时压缩到不足20小时,输送线空载调试一次通过。该储备库后续两条线也沿用了同一方案。在粮食机械配套领域,这种从制造精度入手降低现场返工的做法,比事后维修更有实际意义。
返工成本算的是总账
一台带式输送机的采购价差可能只有几千元,但一次现场返工的人工、吊装、停工损失往往数倍于此。把制造精度和检验数据做实,才是输送设备供应商真正该算的账。