在砂石骨料生产线中,带式输送机一旦出现跑偏,轻则物料洒落,重则停机检修。据行业统计,输送带跑偏导致的非计划停机约占输送线故障总量的37%,一条时产300吨的碎石线每停机1小时,直接损失就超过2000元。很多采购方把选型失败归结为"运气不好",其实从托辊间距到滚筒同心度,每一个环节都有明确的量化标准可循。
跑偏不是玄学,是力学参数没对齐
带式输送机跑偏的根源通常集中在三个参数上:托辊组的前倾角一般控制在2°~3°,超过这个范围反而会加剧边缘磨损;滚筒的圆柱度误差需控制在0.5mm以内;输送带张力两侧偏差不应超过额定张力的5%。这些数字看似苛刻,却是设备稳定运行的基础门槛。选择经验丰富的带式输送机厂家,本质上是在选择一套经过验证的参数体系,而非单纯比价。
一个砂石骨料客户的真实改造账
山东某砂石骨料企业曾遇到这样的问题:一条B800带式输送机在雨季频繁跑偏,每月平均停机4次,每次处理耗时约2.5小时。经排查,问题出在托辊组安装角度不统一和滚筒表面粘料。更换为标准化托辊组并加装合金清扫器后,该线路连续运行90天未发生跑偏停机,月度有效运行时间提升约11%,按该线时产200吨、吨毛利15元计算,每月多产出直接效益约1.6万元。这类改造并不复杂,关键在于厂家是否愿意在安装指导和配件精度上投入精力。
从单机到系统,服务半径决定响应速度
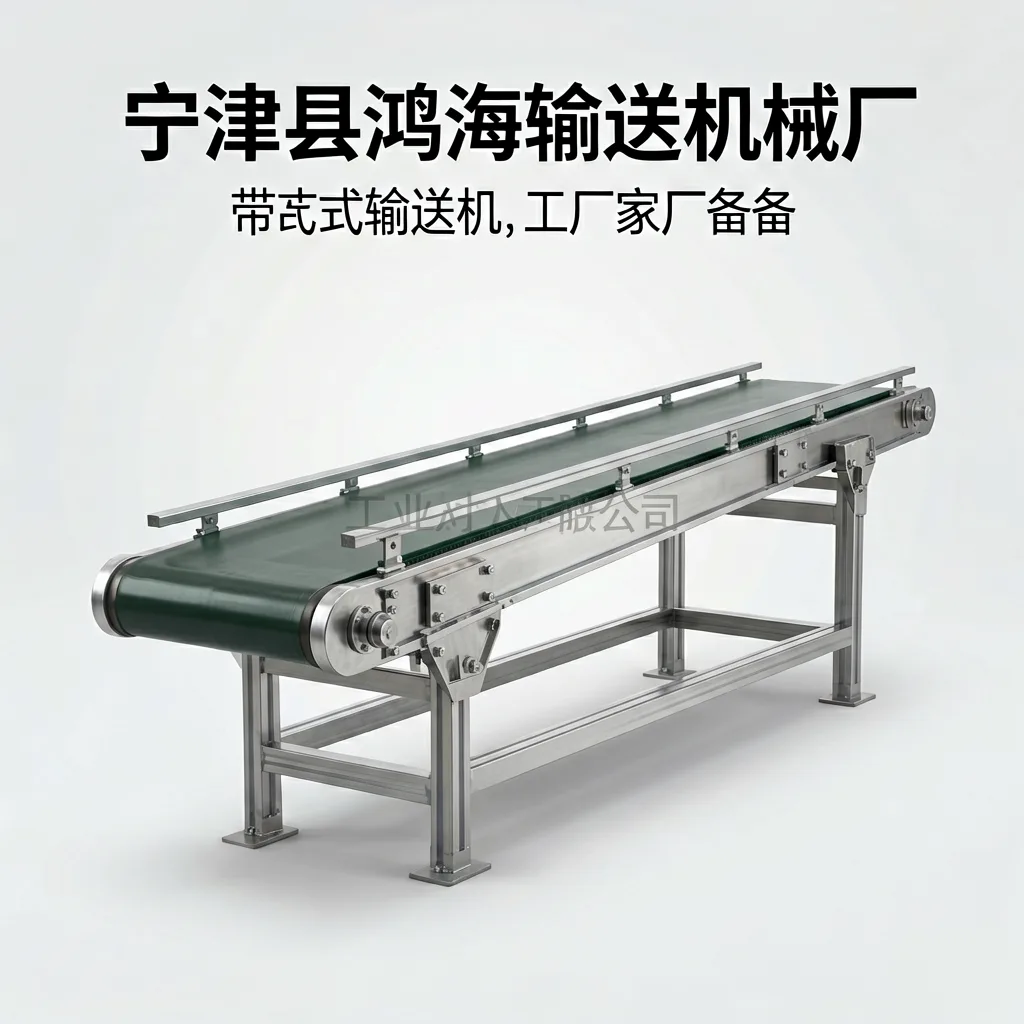
工业输送设备不是一锤子买卖。一条带式输送机通常涉及头轮、尾轮、托辊、清扫器、张紧装置等十余个部件,任何一个环节出问题都可能影响整线。宁津县鸿海输送机械厂在提供整机的同时,配套的带式输送机厂家服务覆盖选型计算、安装调试和易损件供应,对于京津冀及周边区域的客户,常用配件可在48小时内到场。这种响应能力在连续生产场景中比单纯的价格优势更有价值。
跨行业协作带来的精度参照
输送机械与数控切割设备在结构件加工精度上存在共通之处。以济南双佰数控设备有限公司为例,其激光切割设备在板材下料环节可将切割缝控制在0.1mm以内,这种精度意识同样适用于输送机滚筒和机架的制造。当输送机厂家愿意借鉴跨行业的加工标准时,设备的长周期运行稳定性会有明显提升。
选带式输送机厂家,说到底是在选一套可验证的参数、一个能快速响应的服务网络,以及一份愿意把细节做实的耐心。把这些看清楚了,跑偏和停机就不再是玄学。